抽检的信息量为什么不够
抽检的统计有效性基于两个前提:缺陷在批次内随机均匀分布、可用有限样本推断整批状态。这两条在真实产线上经常不成立——模具磨损、冲头崩缺、来料切换、设备温漂造成的缺陷具有时间聚集性,集中出现在某个时段。
按千分之五抽样,一天 10 万件只抽 500 件;缺陷率为千分之三时,样本中的期望缺陷数不到 2 件,既给不出可信的缺陷率,也抓不到偶发缺陷。抽检只反映抽样时刻的设备状态,两批之间的漂移落在观测盲区,因此只能回答"这批大体合格",指不出异常发生在几点几分——而后者恰恰是质量改进最需要的信息。全检替代抽检的价值不在于筛掉更多不良品,而在于把产线状态变成连续可观测的数据。
漏检与误检:两个方向的成本
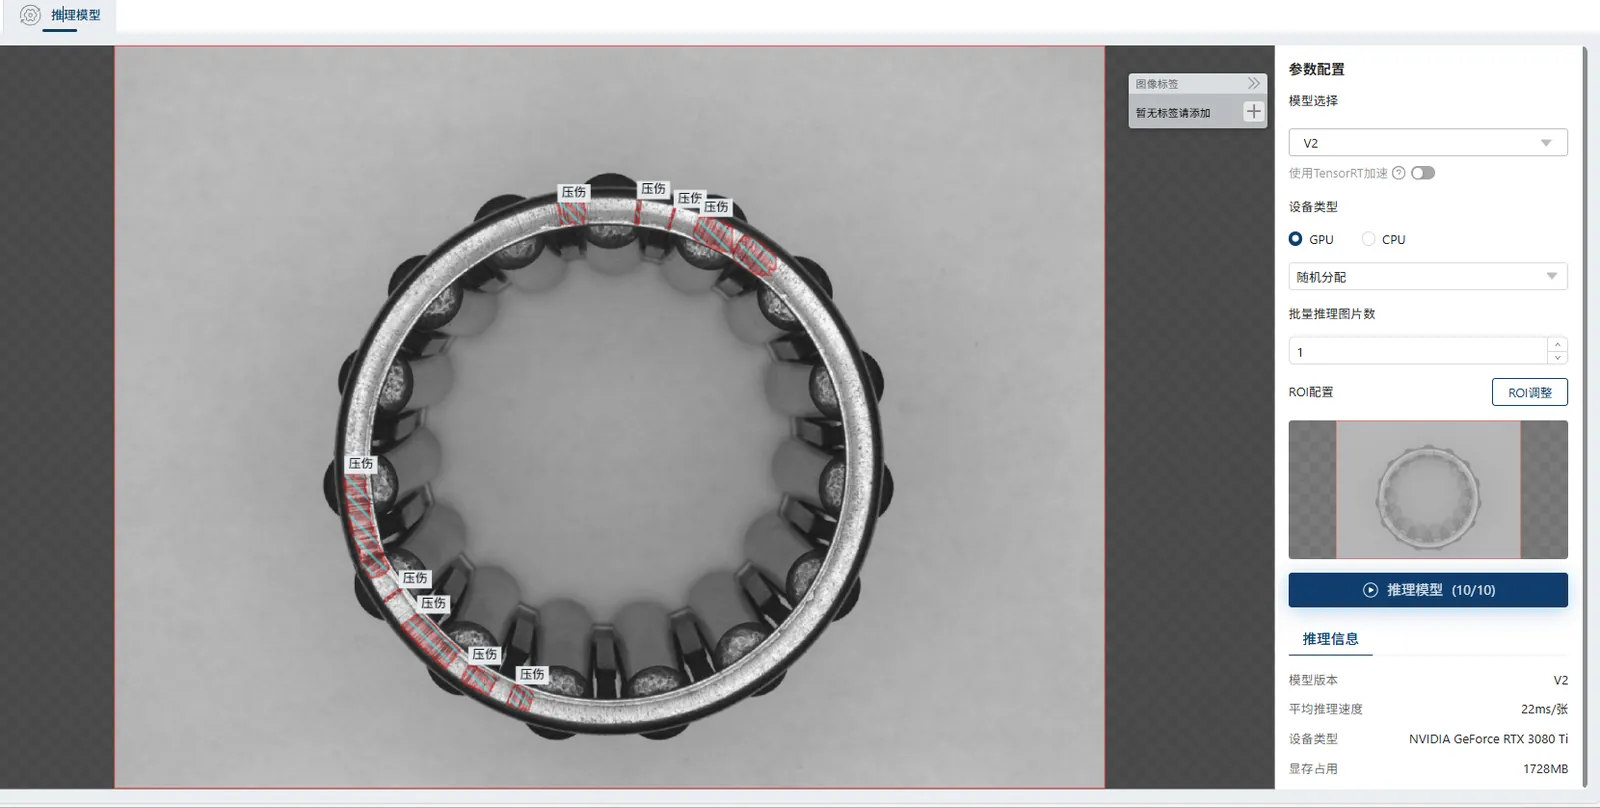
谈检出能力时要把漏检率与误检率分开说清。检出准确率 99.9% 通常在明确的样本集与缺陷尺寸下限条件下测得,对应千分之一漏检;脱离条件谈百分比没有意义。
漏检与误检存在明确的权衡:阈值放宽能压住漏检,但良品的边缘特征会被判成缺陷,误检上升;阈值收紧则相反。工程上不是把某一项压到极限,而是把两者同时控制在可接受区间。
漏检的代价:流出到客户
漏检的成本具有延迟放大的特性。一件不良品流出,可能经历客户装配、功能异常、整机返修,最终以客诉、退货或批量召回的形式回到工厂,处理成本远高于在产线拦下,且连带影响交付信誉。
误检的代价:发生在工厂内部
误检同样有成本,只是发生在厂内、更容易被忽视:误判一件良品需人工复检或直接报废,频繁误报还会让操作员对报警脱敏。以 1000 件 / 分钟的节拍估算,1% 的误检率意味着每分钟 10 次报警,产线无法承受,因此误检率要用"每分钟报警次数"来约定。
降低误检的常见手段:多光源与多工位冗余采集提高信噪比;增加二次复检工位,让可回收的误判回到良品流。
1000 件每分钟的全检意味着什么
1000 件 / 分钟等于每秒 16.7 件。要在该节拍下实现 100% 覆盖,单件留给成像与判定的时间只有几十毫秒,且包含多个工位。这不是靠增加人手能解决的:精细目检的人眼极限约每秒零点几件。
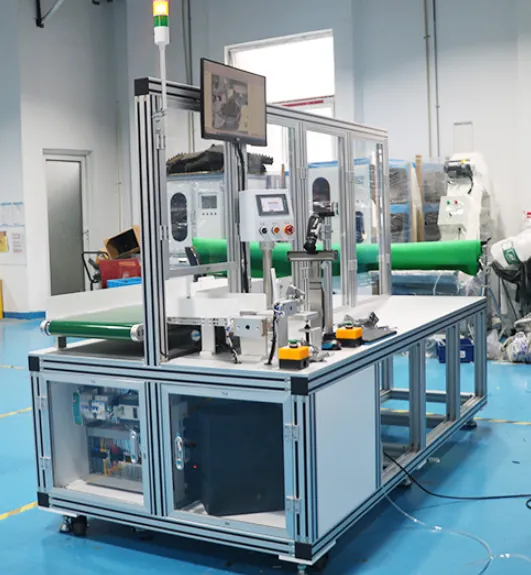
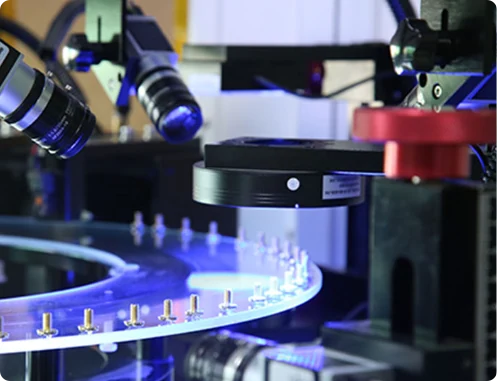
视觉检测靠处理并行化实现这一节拍:多相机同步触发、多核并行处理、频闪与曝光严格对齐。建议单件处理时间不超过节拍的 80%,留出余量应对来料波动与算法升级开销。
下表对比抽检与全检的关键维度。全检的优势不在"人工成本低"——它的前期设备投入更高;真正价值在覆盖率、数据量与客诉风险三项。
| 覆盖率 | 按批抽样,通常 0.1% 至 1% | 100%,每件都经过判定 |
|---|---|---|
| 人工成本 | 依赖目检抽样,判定标准随人、随时波动 | 设备替代重复判定,长期人力占用下降 |
| 数据量 | 每批几十至几百条记录,无法定位异常时刻 | 每件一条结构化记录,可做趋势分析 |
| 客诉风险 | 缺陷在抽样间隙流出,风险随批量放大 | 漏检按千分之一量级控制,流出概率下降 |
检测数据怎么回流改进工艺
全检产生的数据如果不回流,只是一堆判定结论。要让良率真正提升,需把数据结构化并分层使用:每条记录至少包含时间戳、工位编号、缺陷类型、缺陷坐标与原始图像。
- 实时层:同一缺陷短时间连续出现即触发趋势报警,提示调机或停线
- 班次层:统计缺陷在工件上的空间分布,同一位置周期性出现可定位到模腔或冲头
- 批次层:把缺陷率与来料批次、供应商、设备参数关联,区分来料与工艺问题
- 长期层:按周观察缺陷率趋势与工艺参数窗口的关系,把稳定区间固化为作业条件
一个常见实例:某类尺寸偏差总出现在工件同一侧,且随班次逐渐变大。把它与设备温度、刀具使用时长对齐后,就能定位到热变形与刀具磨损。
良率不是检测指标,而是数据回流到工艺之后的结果。筛掉不良只解决库存问题,堵住产生不良的原因才解决良率。
上线前必须确定的四个指标
视觉检测项目最容易在验收阶段出现分歧,原因通常是上线前没把指标定义清楚。建议在方案阶段就用可验证的方式确定以下四项:
- 检出率与漏检率:基于样本集说明——各类缺陷占比、缺陷尺寸下限、样本数量与统计口径。
- 误检率:以每分钟报警次数表达,约定人工复核方式与可接受上限。
- 节拍匹配度:给出单件处理时间上限,确认满负荷连续运行 8 小时以上不丢帧、不堆积。
- 数据完整性:明确每件记录字段、图像留存周期、MES 对接方式与追溯路径。
前两项决定检测能力,后两项决定这套系统能否真正接入产线并长期运行。
投入产出的测算思路
视觉检测的收益可拆成三块,成本相对集中,测算时把两边列全,结论才站得住。
- 人工替代收益:统计被替代的目检工位数、班次数与人力成本,按年折算
- 质量成本下降:以历史客诉、退货、返修成本为基线,按漏检率下降幅度保守估计
- 良率提升收益:数据回流带来的工艺改进,按减少的报废与返工工时折算
- 成本项:设备与集成投入、工位改造、维护、光源与易损件耗材,以及误检的复检人工
常见的测算失误是只算人工替代、忽略误检的复检成本与降速风险,导致回本周期被低估。更稳妥的做法是按 0.5%、1%、3% 三档误检率做敏感性分析,观察复检投入与节拍损失,再确认设备投入的合理区间。