什么是 2D 视觉检测
2D 视觉检测,是把被测对象通过工业相机成像到二维平面,再由图像算法提取尺寸、位置、形状与表面状态的一类检测技术。它输出的都是平面信息:长度、宽度、角度、孔距、边距与面积,以及划痕、脏污、缺料等缺陷的坐标和面积。因为不涉及高度方向的测量,2D 系统的结构最简单、节拍最快、成本也最容易控制,是产线在线检测中普及度最高的技术路线。汉特士在 CCD 视觉检测领域积累 15 年工程经验,绝大多数在线检测项目都属于这一类。
需要先纠正一个常见认知:2D 不等于低精度。在合理的光学配置下,2D 系统可以稳定做到 0.01mm 级的尺寸测量,检出准确率可达 99.9%。它的边界不在精度,而在于它测不了高度方向的变化。
一套 2D 检测系统由哪些部分组成
一套完整的 2D 检测系统由四部分构成:
- 成像单元:工业相机与镜头。相机决定分辨率与帧率,镜头决定视野、工作距离与畸变水平。
- 照明单元:光源与光源控制器。明场、暗场、背光、同轴光各有适用场景,成像质量的一半由照明决定。
- 运动与触发:编码器、光电传感器或 PLC 信号,保证相机在工件到位的瞬间取图,让节拍与产线同步。
- 算法与软件:标定、定位、测量、缺陷判定与结果输出,通常还需要与 MES 或 PLC 对接。
四部分里最容易被人忽略的是照明。同一种缺陷在明场下几乎看不见,换到暗场就可能非常清晰。选型阶段如果只盯着相机参数,往往会在调试阶段付出成倍的代价。
它最擅长解决的三类问题
尺寸与位置测量
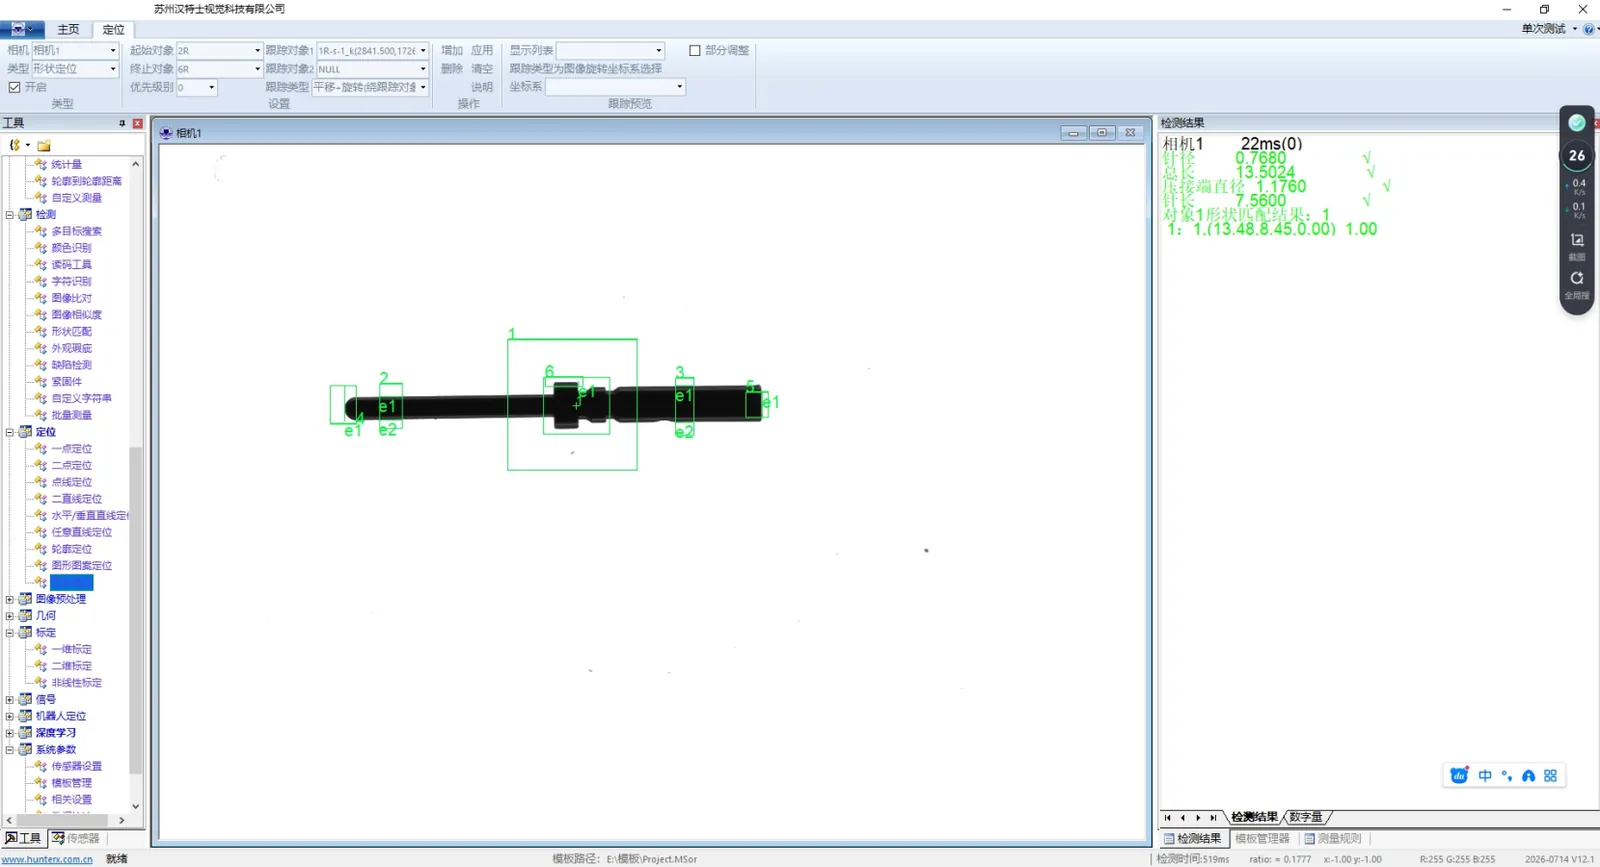
长度、宽度、孔径、孔距、边距、位置度等,都可以在标定后的图像上稳定测量。配合背光把工件成像成剪影,边缘对比度最高,测量重复性最好。这类应用对精度要求明确,也最容易验收。
表面缺陷检测
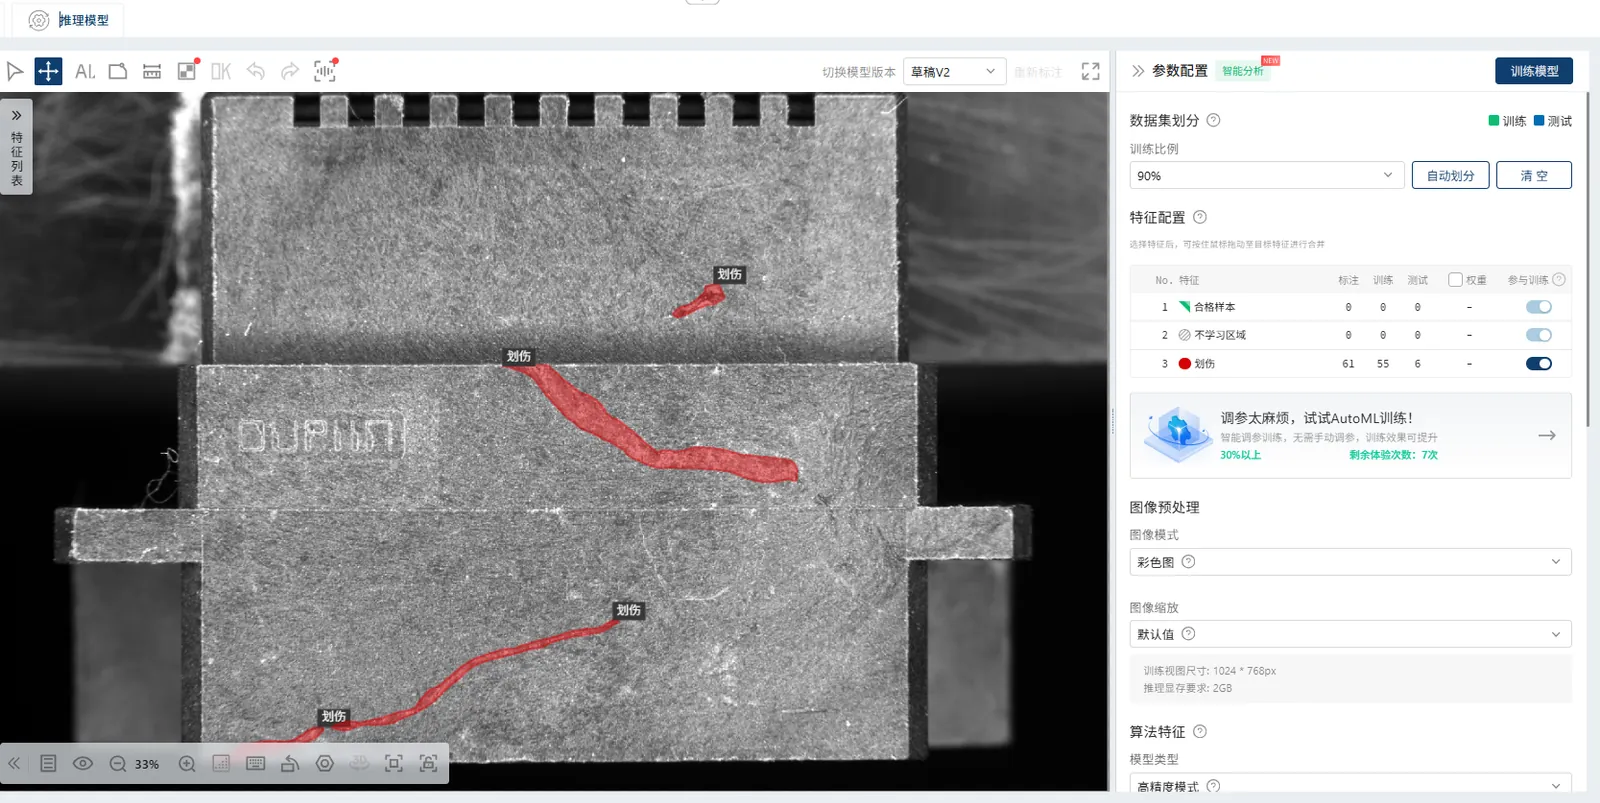
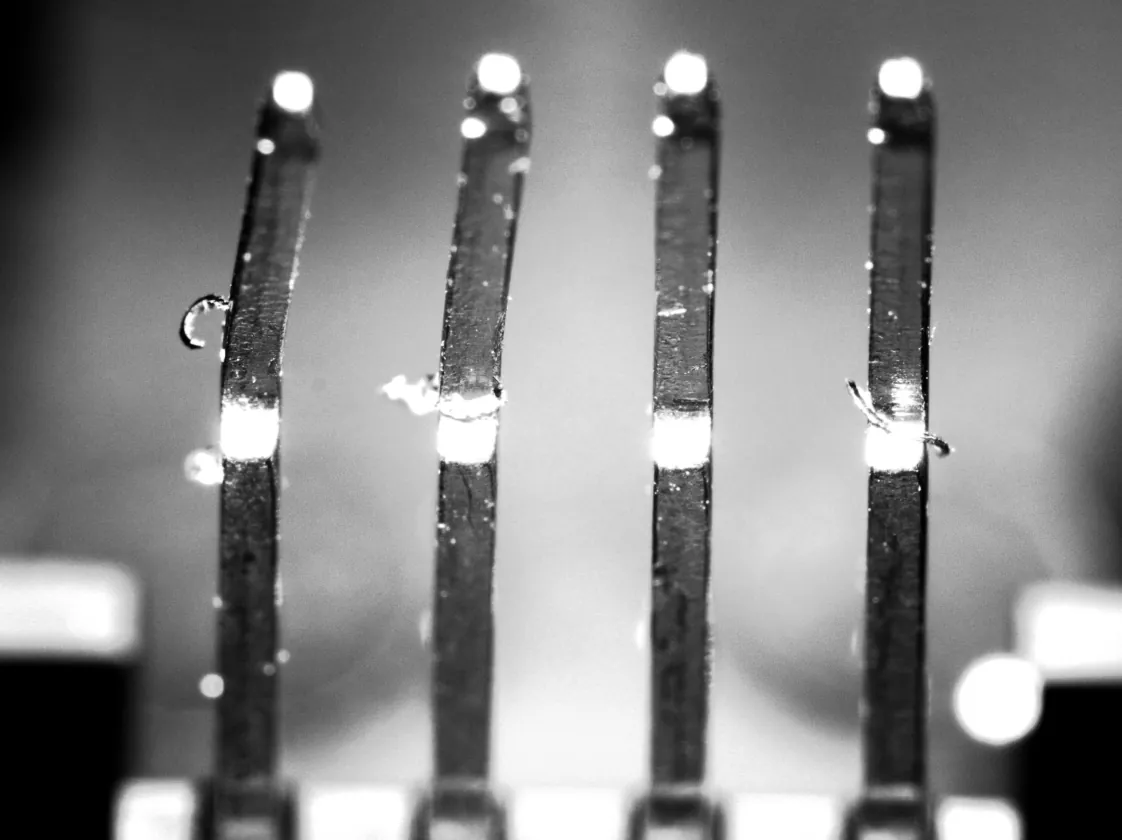
划痕、裂纹、脏污、缺料、异色等外观缺陷,由算法在图像上定位并给出面积与位置。缺陷对比度低、背景纹理复杂时,通常需要引入深度学习模型。
有无与装配确认
螺丝是否到位、密封圈是否装配、包装内是否缺件,这类存在性判断逻辑简单、节拍快,用 2D 往往是最经济的方案。
什么情况下 2D 不够用,需要上 3D
出现以下任一情况,就应该考虑 3D 视觉检测:
- 需要测量高度、段差、平面度或共面度,而这些量值在 2D 图像里表现为灰度变化,无法直接换算成物理尺寸。
- 缺陷是立体的,比如压伤、凸点、凹陷,明场下只有轻微明暗差异,容易被漏检。
- 工件表面有明显的高度起伏,导致 2D 成像的清晰度在不同区域差异很大,测量结果不稳定。
- 需要体积、截面轮廓或装配间隙这一类三维量值。
反过来,如果检测目标本身是纯平面的尺寸与外观,强行上 3D 只会增加成本与调试复杂度。判断标准是检测量的维度,而不是设备的先进程度。
选型的五个关键问题
选型时把这五个问题回答清楚,方案基本就能定型:
- 最小检测特征多大:是 0.05mm 的划痕,还是 0.5mm 的缺口。这直接决定需要多少像素。
- 视野多大:单次要拍多大范围。视野越大,同样的像素数带来的精度越低。
- 节拍要求:每秒需要检测多少件。这决定相机帧率、曝光时间与算法耗时。
- 被测材质与表面:金属反光、透明、黑色吸光材质,成像策略完全不同,需要先做光学验证。
- 判定标准由谁给:缺陷的可接受边界、公差带、允收数量,必须在项目开始前明确,否则验收无从谈起。
精度由像素精度决定,推导方式很直接:
单像素精度 = 视野 ÷ 沿该方向的像素数。例如 40mm 视野用 2448 像素成像,单像素精度约为 0.016mm;而算法要可靠识别一个缺陷,一般需要它覆盖 3~5 个像素,因此实际可稳定检出的最小特征约为单像素精度的 3~5 倍。
| 相机像素 | 视野 (FOV) | 单像素精度 |
|---|---|---|
| 200 万 (1600×1200) | 40 mm | ≈ 0.025 mm |
| 500 万 (2448×2048) | 40 mm | ≈ 0.016 mm |
| 500 万 (2448×2048) | 20 mm | ≈ 0.008 mm |
| 1200 万 (4000×3000) | 40 mm | ≈ 0.010 mm |
| 2000 万 (5472×3648) | 60 mm | ≈ 0.011 mm |
精度一定要从需求倒推:先确定最小缺陷或最小公差是多少,再反推需要多大视野与多少像素,最后才去选相机与镜头。先挑一台高像素相机再去凑视野,是项目返工最常见的原因。
三个常见误区
误区一:像素越高,检测越准
分辨率只是必要条件。镜头畸变、光照不均、机械振动、工件定位偏差,任何一项没控制住,高像素也只是把噪声拍得更清楚。
误区二:用离线图片代替产线实测
样品在实验室拍出来的图像,和产线上运动、打光、上下料状态下的图像,往往差别很大。方案评估应尽量在接近真实节拍与机构条件下取图。
误区三:把检出率当成一个固定值
99.9% 的检出率是有前提的,它对应特定的样品、特定的缺陷类型与特定的成像条件。换一种缺陷或换一批物料,这个数字需要重新验证。
把需求、成像、机构与判定标准一次性对齐,2D 视觉检测就能以较低的成本稳定运行,这也是它在产线上长期占据主流的原因。