线扫与面阵的本质区别
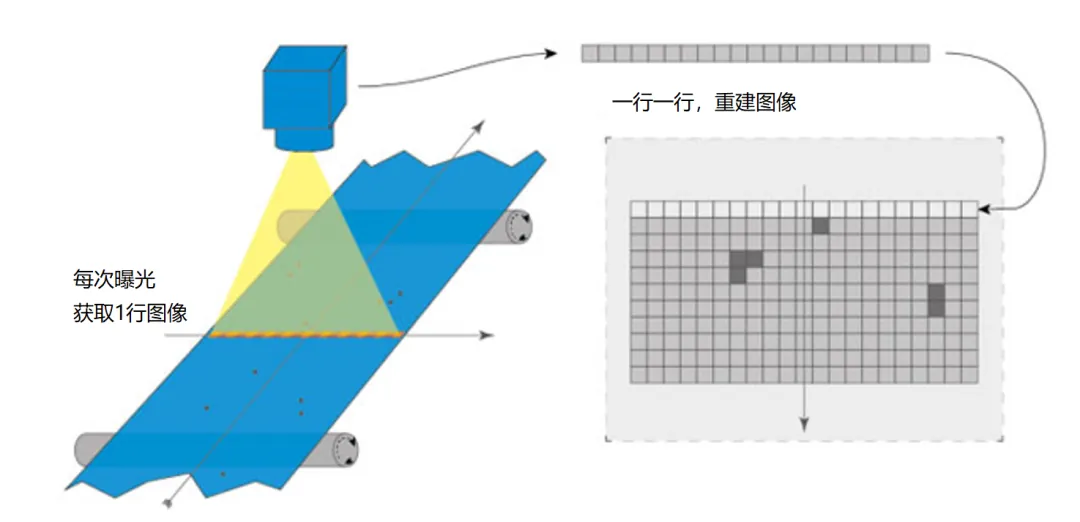
面阵相机一次曝光拿到一张二维图像,像拍照片;线阵相机每次只采集一行像素,随着工件或相机相对运动,把一行一行拼成完整的图像。这个根本差别带来两个结果:其一,线扫的分辨率可以通过运动方向无限延伸,特别适合连续幅面材料;其二,线扫图像的质量高度依赖运动与采集的同步精度,同步一乱,图像立刻出现拉伸、压缩或条纹。汉特士的线扫检测系统在 2000mm/s 的线速度下仍能稳定成像,靠的就是同步与光源的配合。
线扫也不能简单理解为更清晰的面阵。它的优势是幅面大、分辨率高、连续性好;代价是光源复杂、标定繁琐、对运动控制敏感,并且需要明确的运动基准才能还原真实比例。
系统由哪些部分组成
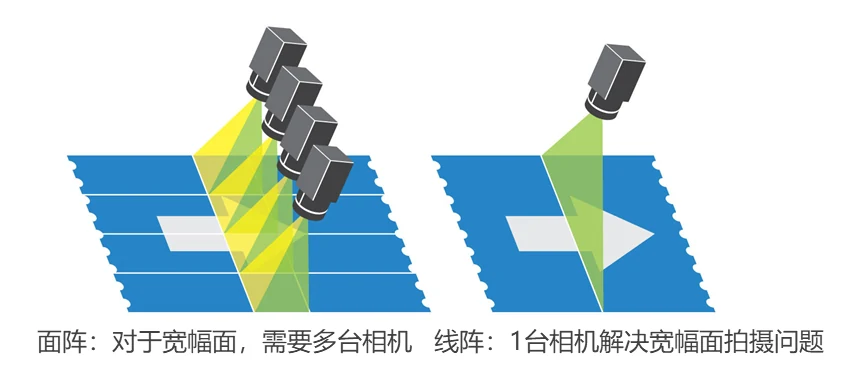
- 线阵相机:常见 4K、8K 乃至 16K 像素的线阵传感器,行频决定单位时间内能采集多少行。16K 相机在宽幅材料检测中可以一次覆盖很大的幅面。
- 镜头:需要覆盖的幅宽越大,所需放大倍率越低,但边缘分辨率与畸变控制要求更高。
- 照明:线光源、条形光或高均匀度线状光源,是线扫成像质量的关键。
- 运动与编码器:编码器提供与运动同步的脉冲,驱动相机按固定间距采集,保证图像比例正确。
- 采集与处理:图像采集卡与算法软件,负责拼接、缺陷检测与结果输出。
行频与线速度怎么匹配
线扫系统的核心关系只有一条:
所需行频 = 线速度 ÷ 单像素对应的实际尺寸。也就是说,每当运动把工件推进一个像素对应的实际距离,相机就采集一次。行频偏高,图像被纵向压缩;行频偏低,图像被纵向拉伸。
举例说明:若幅宽方向上单像素对应实际尺寸为 0.05mm,产线线速度为 2000mm/s,那么所需行频就是 2000 ÷ 0.05 = 40000 行每秒,即 40kHz。这个数字必须在相机行频能力、光源亮度与处理算力三者之间同时成立。
| 幅宽 | 所需行频 | 对应线速度 |
|---|---|---|
| 400 mm | 20 kHz | 1000 mm/s |
| 600 mm | 30 kHz | 1500 mm/s |
| 800 mm | 40 kHz | 2000 mm/s |
| 1200 mm(双相机拼接) | 30 kHz | 1500 mm/s |
表格里的数值是典型口径:幅宽越大,同样的像素总数被摊薄,单像素对应的实际尺寸变大;若要维持精度,就需要更高的像素数或拼接多台相机。
光照均匀性为什么是成败关键
线扫是逐行曝光再拼成大图,任何一行的亮度差异都会被原样保留下来,最终表现为贯穿整幅图像的纵向条纹。这类条纹会直接干扰缺陷阈值判断——一处偏亮的行可能被误判成脏污,一处偏暗的行可能掩盖真实划痕。因此线扫对照明的要求远高于面阵:
- 线光源要在全幅宽方向上保持足够均匀,边缘不能明显衰减。
- 每一行的曝光时间必须在高速运动下保持稳定,避免亮度随速度波动。
- 光源频闪必须与行频严格同步,否则会出现明暗相间的横带。
调试阶段应先把空跑图像的亮度做到一致,再进入缺陷检测的调参,否则算法会一直在补偿硬件的缺陷。
四类常见成像问题与对策
纵向条纹
多由光照不均、镜头边缘衰减或传感器响应不一致造成。对策是提升光源均匀度、做平场校正,必要时对每一行做增益补偿。
拖影与运动模糊
行频与线速度不匹配、曝光时间过长都会产生拖影。对策是提高行频、降低单行曝光时间并同步提升光源亮度,同时用编码器锁定同步关系。
莫尔条纹
当被测物本身有周期性纹理(如织物、网孔)时,采样频率与纹理频率接近就会产生莫尔纹。对策是调整采样间距或放大倍率,避开共振区间。
数据空洞与丢行
带宽不足、触发丢脉冲或运动抖动会造成缺行,图像出现断裂。对策是核算带宽余量、检查编码器信号质量、保证机械运行平稳。
适用材料与典型行业
线扫最擅长连续、大幅面的检测对象:
- 薄膜与卷材:光学膜、包装膜、离型纸的表面缺陷与厚度均匀性。
- 金属带材:冷轧带钢、铜带、铝箔的表面划伤、辊印与孔洞。
- 纺织与无纺布:布匹的色差、破洞与经纬密度。
- 印刷与包装:标签、医药包装的印刷缺陷与套印偏差。
- 圆柱与长轴类:通过旋转实现整个圆周面的展开检测。
对这些行业来说,线扫的价值是把过去需要停机抽检的环节,变成连续在线全检。把行频、光照与同步这三件事做扎实,线扫系统的检出稳定度可以达到 99.5% 以上,满足连续生产的要求。